接着剤中の気泡は、硬化する瞬間に永遠に封じ込められます
Oct 22, 2026なぜ自動車および航空宇宙産業の顧客は、工程要件に真空脱泡を組み込むのか?
接着剤層にある直径0.3 mmの気泡は肉眼では見えず、外観検査装置(AOI)でも常に検出されるとは限りません。製品が最初の熱サイクルを通過するまでそれは静かにそこに留まり、その後リワーク、クレーム、またはリコールへと発展します。
1. これは外観上の欠陥ではなく、信頼性の問題である
熱サイクル下では、気泡は膨張と収縮を繰り返し、周囲の硬化済み材料よりもはるかに大きな体積変化を起こします。界面に応力が集中し、最終的に層間剥離、マイクロクラック、または接着剥離として現れます。同時に、気泡によって有効な接着剤の厚さと沿面距離が減少するため、絶縁性能が低下します。
顧客は非常に明確な基準を設定しています。単一気泡の面積比率、総投影面積比率、およびクリティカルエリアにおける気泡ゼロです。基準を満たさない場合、「次回から気を付けてください」では済まされず、ロット全体が保留となります。
2. 接着剤単体の脱泡では、問題の3分の1しか解決しない
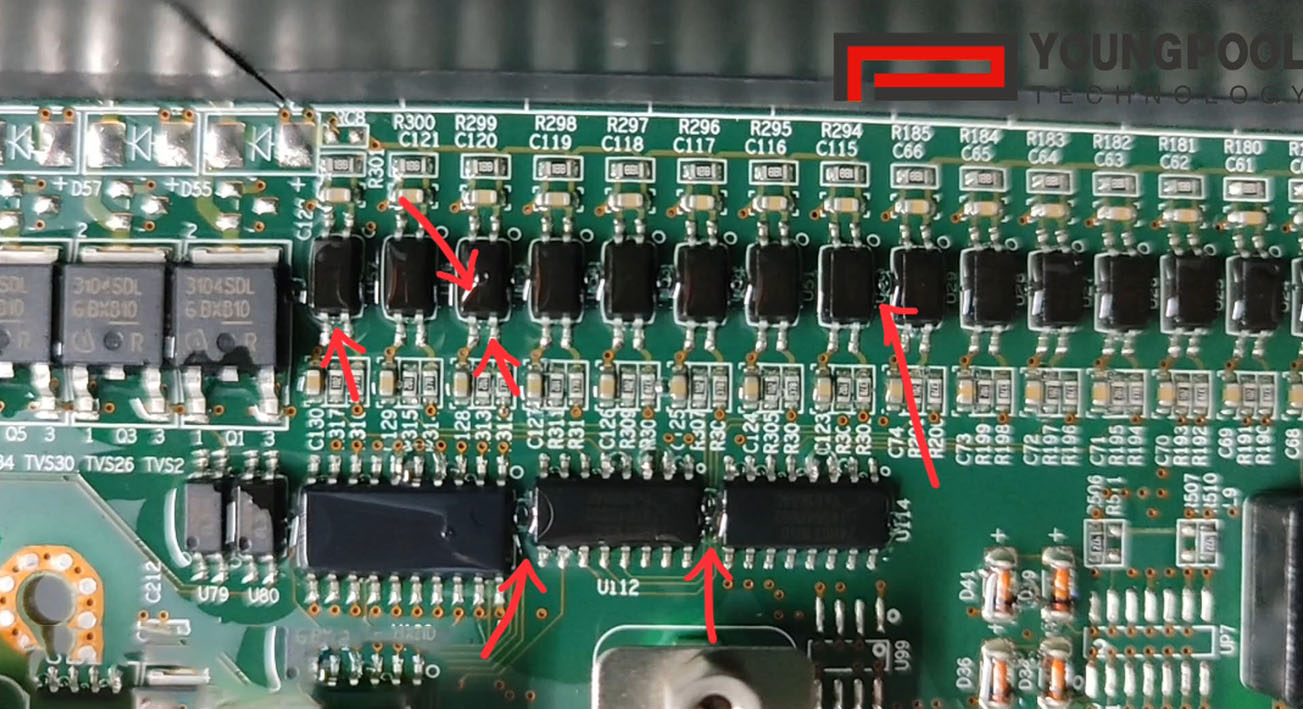
気泡の原因は3つあります。接着剤自体、充填(リフィル)工程、および塗布(ディスペンス)時の巻き込みです。最初の2つは接着剤の経路内で発生し、3つ目は基板上で発生します。そして、見落とされがちな4つ目の原因もあります。ソルダーレジストのテクスチャ、ビア、および部品下の段差が物理的に空気を閉じ込めるのです。
決定的な要素は時間的窓です。接着剤がまだ液状であるうちは、圧力差を利用して気泡を引き抜くことができます。硬化してしまうと気泡は永久的なボイドとなり、残された唯一の対策は基板全体のリワークまたは廃棄となります。
3. N-800Aがこれらの各隙間をどのように埋めるか
▪ インライン:塗布と硬化の間に設置され、バッチ処理やオフラインでの迂回は不要です。
▪ シングルトラック、単一チャンバー:各基板が個別に処理されるため、端部の基板で真空度が弱まることがありません。
▪ 調整可能な真空プロファイル:真空度と保持時間が接着剤や基板の種類ごとにレシピとして設定されるため、新しい材料に変更しても新しい機械を導入する必要はありません。
4. 欧州の顧客 — そして今あなたが取れるステップ
欧州の EMS(電子機器受託製造サービス)(EMS)プロバイダーは同じボトルネックに直面しました。顧客が接着層の気泡に対して明確な受入基準を設けている一方で、既存のプロセスはすでに限界に近づいていたのです。そこで投げかけられた疑問は価格に関するものではなく、次の3点でした。硬化前に気泡を除去できるか、1台の機械で異なる接着剤や基板の種類に対応できるか、そして既存のラインタクトに適合できるかという点です。原理とインライン構成が確認されると、決断は速やか下されました。
真空脱泡が役立つかどうかを知る最も確実な方法は、資料を読み込むことではなく、サンプルをテストすることです。ディスペンス済みサンプルをお送りいただくか、オンサイトトライアルをご予約いただければ、お客様の接着剤と基板を使用してビフォーアフターの比較を行い、最適な真空度とディウェル設定をご提案いたします。
気泡が合格基準となった瞬間、脱気は改善プロジェクトではなく、参入要件となる。
YoungpoolN-800A 真空脱泡機
ホットライン:+86 181 2417 2940 (WeChat) | www.youngpool.com


 サポートされているIPv6ネットワーク